
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-16 المنشأ:محرر الموقع


تخيل أنك تقضي نصف نوبة عمل في وضع خرزة خالية من العيوب على وصلة أنابيب 6G عالية الضغط، فقط لكي يقوم مفتش الاختبارات غير المدمرة (NDT) بوضع علامة عليها بسبب حدوث تشققات أسفل الخرزة في صباح اليوم التالي. هل سئمت من اختبارات الأشعة السينية الفاشلة والطحن القذر الذي لا نهاية له لإعادة العمل؟ أنت بالتأكيد لست الوحيد الذي يواجه هذا.
في التصنيع الهيكلي وأوعية الضغط، تدمر الرطوبة المحيطة القضبان منخفضة الهيدروجين بسرعة لا تصدق. حتى بضع ساعات من التعرض لصباح رطب يمكن أن يضر بالسلامة الكيميائية للتدفق. لحسن الحظ، يعمل مجفف قضبان اللحام ذو الحجم المناسب كخط دفاع أساسي ضد تلوث الغلاف الجوي. إنه يمنع العيوب الهيكلية المكلفة قبل وقت طويل من حدوث قوس.
ومع ذلك، فإن شراء المعدات المناسبة يتطلب أكثر من مجرد الحصول على صندوق معدني يصبح ساخنًا. يجب عليك مطابقة القدرات الحرارية للوحدة وقدرتها على التحمل بعناية مع معدل الحرق اليومي المحدد لطاقمك. في هذا الدليل الشامل، ستتعرف بالضبط على المواصفات المطلوبة للحفاظ على المواد الاستهلاكية الخاصة بك في حالة الذروة واللحامات الخاصة بك وفقًا للمعايير الصارمة.
الرطوبة هي العدو: حتى نافذة قصيرة من التعرض للغلاف الجوي يمكن أن تدمر الأقطاب الكهربائية منخفضة الهيدروجين (مثل E7018)، مما يؤدي إلى عيوب هيكلية مكلفة في اللحام.
التخزين مقابل إعادة التجفيف: أنت بحاجة إلى نطاقات درجات حرارة مختلفة تمامًا اعتمادًا على ما إذا كنت تحافظ ببساطة على جفاف المصنع (الاحتفاظ/التخزين) أو استعادة القضبان المعرضة للرطوبة بقوة (إعادة التجفيف/إعادة الخبز).
مسائل السعة: يعتمد الاختيار بين وحدة متنقلة صغيرة (10-20 رطلاً) وفرنًا ثابتًا ضخمًا (أكثر من 400 رطل) بشكل كامل على حجم طاقمك وموقع موقع العمل والاستهلاك اليومي للمواد الاستهلاكية.
يعد الامتثال أمرًا بالغ الأهمية: يعد اتباع معايير AWS وASME لإدارة المواد الاستهلاكية أمرًا غير قابل للتفاوض بالنسبة لتطبيقات الفولاذ الهيكلي وأوعية الضغط.
إن الفهم الدقيق لكيفية تحلل الأقطاب الكهربائية ليس مجرد نظرية، بل هو حقيقة تشغيلية مهمة لأي متجر مصنع أو جهاز متنقل. يعد المخصص فرن القضيب أمرًا أساسيًا للغاية للحفاظ على السلامة المعدنية لحوض اللحام.
طلاء التدفق على أقطاب اللحام بالقوس المعدني المحمي (SMAW) شديد الرطوبة. إنه يمتص الرطوبة من الهواء بشكل فعال مثل الإسفنجة. عندما يتم استهلاك قطب كهربائي ملوث بالرطوبة، فإن الحرارة الشديدة لقوس اللحام تكسر بعنف جزيئات الماء المحاصرة (H₂O) إلى هيدروجين وأكسجين.
ونتيجة لذلك، يذوب غاز الهيدروجين مباشرة في معدن اللحام المنصهر. وعندما يبرد المفصل ويتصلب، يحاول الهيدروجين الخروج بالقوة. إذا أصبح محاصرًا في المعدن المتصلب أو المنطقة المتأثرة بالحرارة (HAZ)، فإنه يخلق ضغطًا داخليًا هائلاً. تؤدي هذه الظاهرة إلى التشقق السفلي، المعروف عالميًا باسم التكسير الناجم عن الهيدروجين (HIC) أو التكسير البارد. علاوة على ذلك، يمكن للغاز المتسرب أن يترك فراغات، مما يؤدي إلى مسامية شديدة. كلا العيبين يدمران قوة الشد للمفصل ويضمنان تقييمًا فاشلًا غير مدمر.
تتمثل الوظيفة الأساسية لمعدات التجفيف في خلق بيئة دقيقة يمكن التحكم فيها والتي توقف امتصاص الرطوبة تمامًا. من خلال الحفاظ على درجة حرارة محيطة مرتفعة ومستمرة، تمنع الغرفة التكثيف وتحافظ على طلاء التدفق مغلقًا عند مستوى الرطوبة المحدد في المصنع.
يرتبط الاستثمار في الإدارة السليمة للمواد الاستهلاكية ارتباطًا مباشرًا بتوفير كبير في تكاليف التشغيل. عندما تُترك الأقطاب الكهربائية معرضة للغلاف الجوي بما يتجاوز حدودها المحددة، فيجب إما أن تخضع لعملية إعادة خبز طويلة ومستهلكة للطاقة أو يتم إلقاؤها في سلة المهملات. والأهم من ذلك، أن استخدام القضبان المخترقة يؤدي إلى لحامات معيبة تتطلب تلاعبًا شاقًا بالقوس، وطحنًا، وإعادة لحام. ومن خلال استخدام التخزين الحراري الموثوق به، تقلل مرافق التصنيع من النفايات المستهلكة وتقلل بشكل كبير من ساعات العمل التي تقضيها في إعادة العمل.
إحدى نقاط الارتباك المتكررة التي أراها في طوابق المتاجر هي الخلط بين التخزين (التخزين) وإعادة الخبز (إعادة التجفيف). تتطلب هاتان العمليتان خصائص حرارية مختلفة إلى حد كبير وتخدمان أغراضًا مختلفة تمامًا. يمكن أن يؤدي اختيار درجة الحرارة الخاطئة إلى الفشل في إزالة الرطوبة العميقة أو تدمير القطب بشكل دائم.
تم تصميم أفران التثبيت لغرض واحد محدد للغاية: الحفاظ على جفاف القضبان الجديدة وغير الملوثة فورًا بعد فتح علبة المصنع المغلقة بإحكام.
بالنسبة للأقطاب الكهربائية القياسية منخفضة الهيدروجين، تتراوح درجة حرارة الاحتفاظ المطلوبة عادة من 250 درجة فهرنهايت إلى 300 درجة فهرنهايت (120 درجة مئوية إلى 150 درجة مئوية). عند درجة الحرارة هذه، يظل الهواء المحيط داخل الغرفة أعلى بكثير من نقطة الندى. من المهم أن نفهم أن أفران الإمساك لا تمتلك القدرة الحرارية على التخلص من الرطوبة بمجرد نقع القضيب. على سبيل المثال، إذا ترك عامل اللحام حفنة من قطع E7018 على الباب الخلفي لشاحنة أثناء نوبة العمل الصباحية الرطبة، فإن إعادتها إلى فرن تبلغ درجة حرارته 250 درجة فهرنهايت بعد ظهر ذلك اليوم لن ينقذها.
في المقابل، عندما تتعرض الأقطاب الكهربائية للجو لفترة أطول مما تسمح به قوانين الصناعة، يجب إعادة تأهيلها بدقة. تعمل وحدات إعادة التجفيف هذه عند درجات حرارة أعلى بكثير، تتراوح عادة من 500 درجة فهرنهايت إلى 800 درجة فهرنهايت (260 درجة مئوية إلى 425 درجة مئوية)، اعتمادًا على تركيبة التدفق الدقيقة.
تؤدي عملية إعادة التجفيف بدرجة حرارة عالية إلى غلي الرطوبة الممتصة بعمق من التدفق، واستعادة خصائصها المنخفضة الهيدروجين. ومع ذلك، يجب تنفيذ هذه العملية بدقة. قضبان الخبز عند درجات حرارة تتجاوز توصيات الشركة المصنعة سوف تدمر المواد الكيميائية الرابطة داخل التدفق. إذا فشلت هذه الروابط، يصبح التدفق هشًا، ويتقشر من السلك الأساسي، ويجعل القطب الكهربائي عديم الفائدة تمامًا.
نوع القطب | أمثلة التصنيف | عقد/درجة حرارة التخزين | درجة حرارة إعادة التجفيف/إعادة الخبز |
|---|---|---|---|
منخفض الهيدروجين (الفولاذ الطري) | E7018، E7016، E8018 | 250 درجة فهرنهايت - 300 درجة فهرنهايت (120 درجة مئوية - 150 درجة مئوية) | 500 درجة فهرنهايت - 800 درجة فهرنهايت (260 درجة مئوية - 425 درجة مئوية) لمدة 1-2 ساعة |
الفولاذ المقاوم للصدأ | E308L، E309L، E316L | 200 درجة فهرنهايت - 250 درجة فهرنهايت (95 درجة مئوية - 120 درجة مئوية) | 400 درجة فهرنهايت - 600 درجة فهرنهايت (205 درجة مئوية - 315 درجة مئوية) لمدة 1-2 ساعة |
السليولوزية | E6010، E6011 | لا تقم بتخزينه في الفرن | لا تجف |
تحذير بشأن العصي السليلوزية: من الضروري أن تتذكر أن الأقطاب الكهربائية السليلوزية تعتمد على محتوى رطوبة داخلي محدد لتوليد غاز الحماية القوي وخصائص الاختراق العميق. خبزهم يدمر استقرار قوسهم.
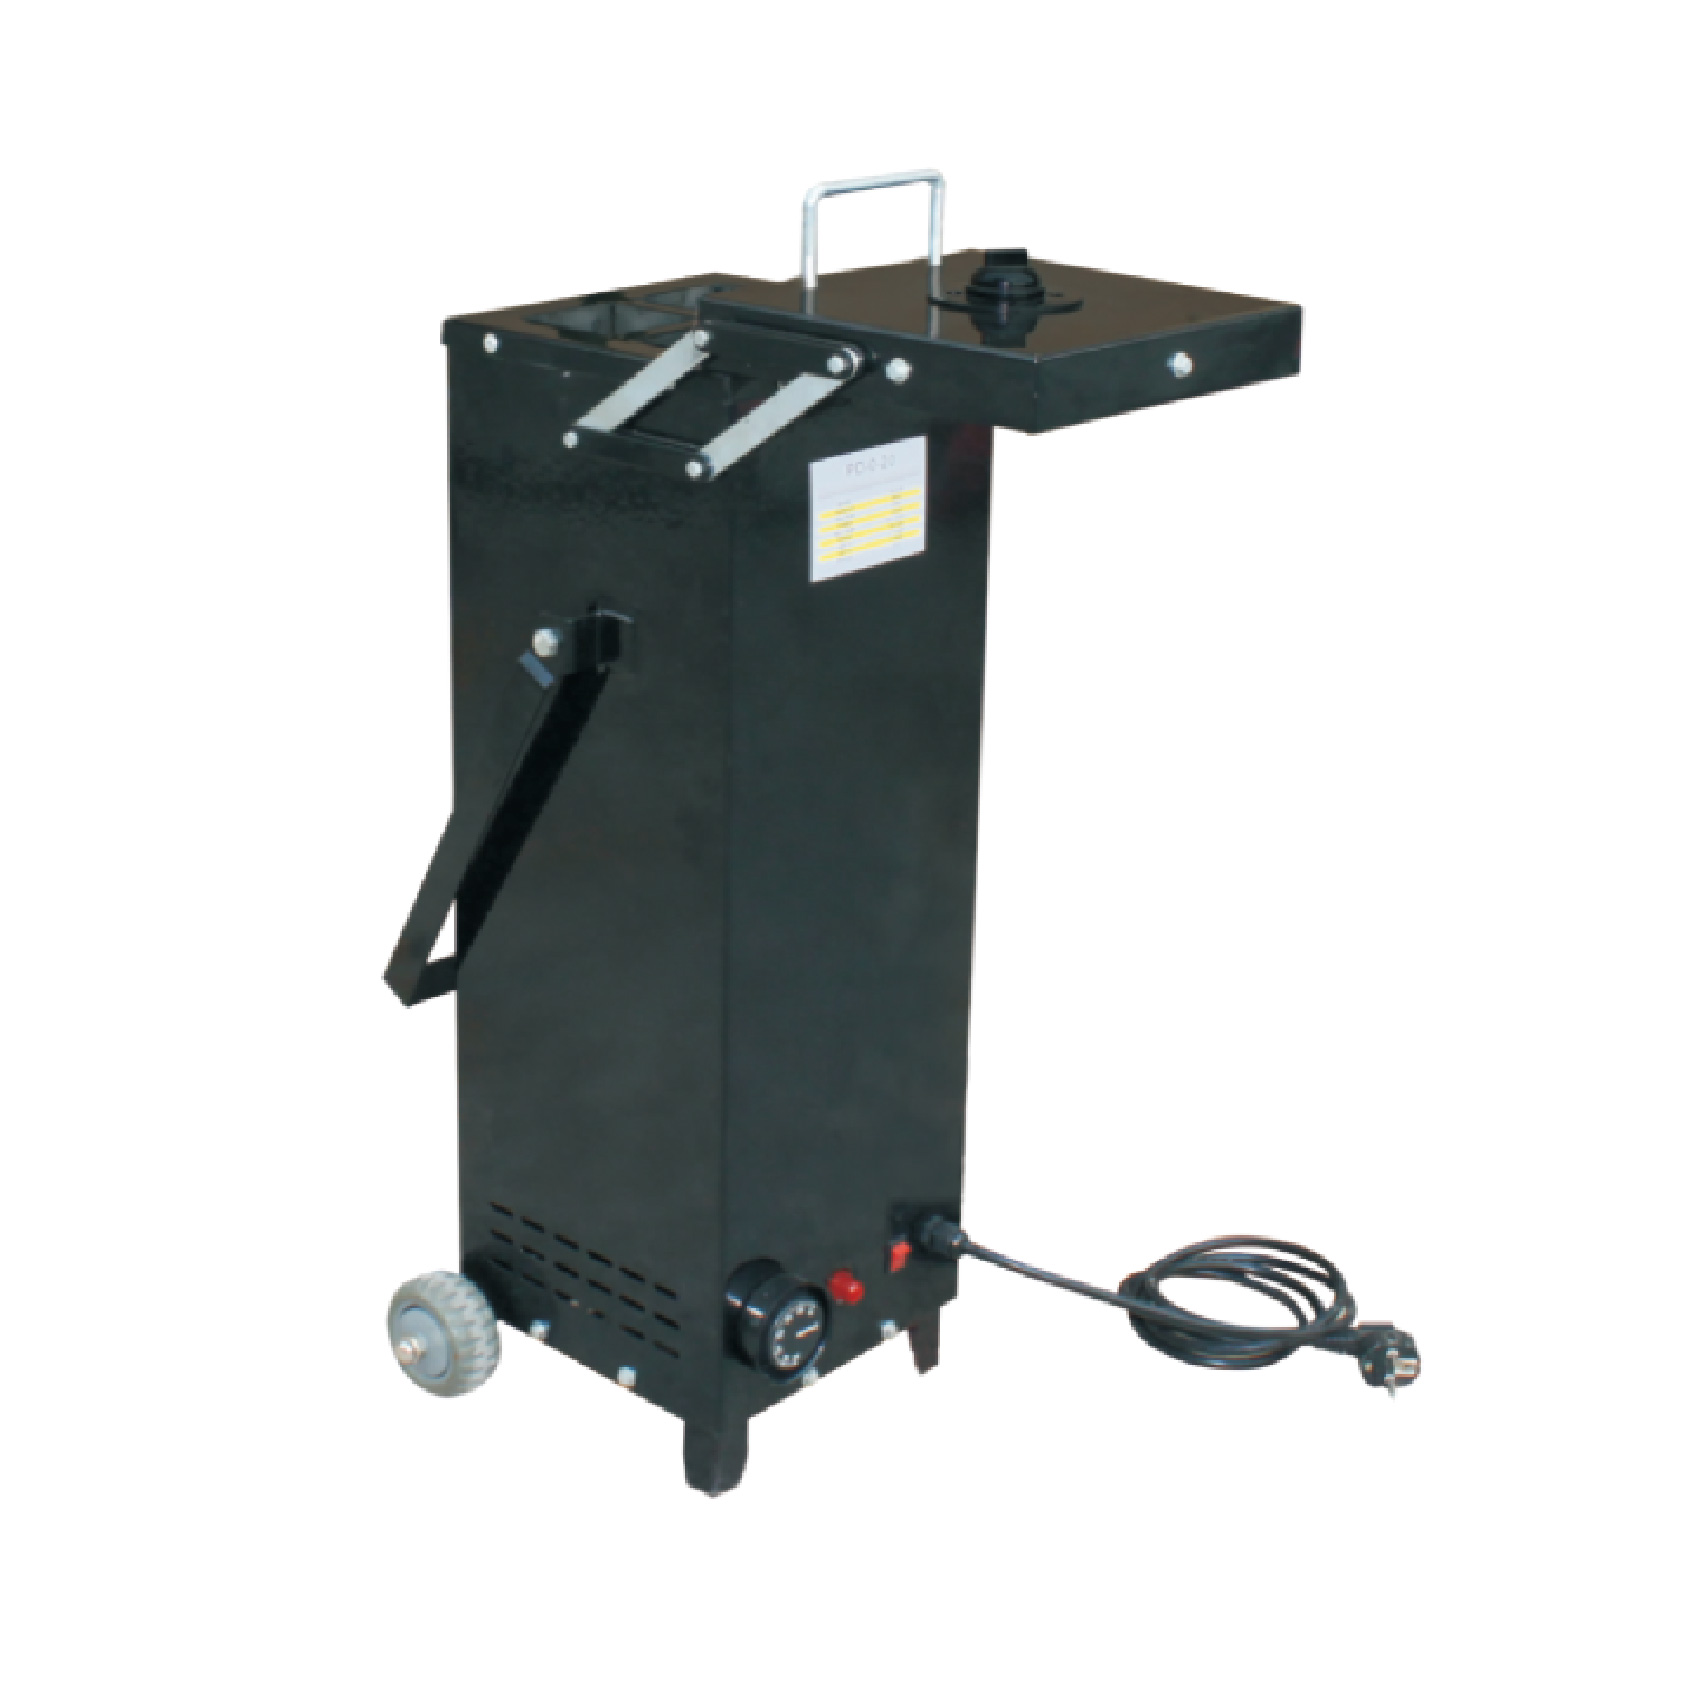
من وجهة نظر لوجستية بحتة، فإن القدرة هي التي تحدد سير عملك. يؤدي شراء وحدة صغيرة الحجم إلى اختناقات محبطة حيث ينتظر عمال اللحام الحصول على قضبان جديدة، بينما تهدر الوحدة كبيرة الحجم المساحة الأرضية والطاقة الكهربائية.
الوحدات المتنقلة هي القوة العاملة المطلقة للعمليات الميدانية. تم تصميم ليحمل ما بين 10 إلى 20 رطلاً (حوالي 5 إلى 10 كجم) من الأقطاب الكهربائية، فرن الإلكترود المحمول وهو مثالي لطواقم خطوط الأنابيب، ومنصات الإصلاح المتنقلة، وعمال الحديد الذين يقومون بربط الفولاذ الهيكلي.
السمة المميزة لها هي التنقل الوعرة. فهي خفيفة الوزن، ومجهزة بمقابض حمل قوية، ومصممة لتتحمل السقوط والاصطدامات التي لا مفر منها أثناء النقل في موقع العمل. تتميز العديد من هذه النماذج الميدانية بقدرات الطاقة المزدوجة AC/DC، مما يسمح للمشغلين بتوصيلها مباشرة بالطاقة المساعدة لآلة اللحام التي تعمل بالمحرك. تحتوي السعة التي تتراوح من 10 إلى 20 رطلًا عمومًا على ما يكفي من المواد الاستهلاكية لدعم عامل لحام واحد خلال نوبة عمل قياسية دون الحاجة إلى المشي لمسافات طويلة إلى سرير الأدوات المركزي.
بالنسبة لمتاجر التصنيع الصغيرة والمتوسطة، ومرائب تصليح السيارات، ومدارس التدريب المهني، توفر نماذج مقاعد البدلاء (التي تحتوي على 50 إلى 150 رطلاً) التوازن المثالي. إنها ثابتة ولكن يمكن نقلها بسهولة نسبية في حالة تغيير تخطيطات المتجر. تدعم الوحدة متوسطة الحجم بشكل مريح فريقًا مكونًا من اثنين إلى أربعة عمال لحام يقومون بسحب القضبان بشكل مستمر طوال اليوم.
تتطلب الصناعات التحويلية الثقيلة، وبناء السفن، ومصنعي الفولاذ الإنشائي الكبير حلول تخزين ضخمة. تم تصميم الأفران ذات السعة الأرضية الكبيرة لاستيعاب ما يتراوح بين 400 إلى أكثر من 1000 رطل من أقطاب اللحام. تعمل هذه الوحدات كتركيبات دائمة على أرضية المتجر. نظرًا لحجمها الكبير ووزنها الهائل، يتم بناء هذه الوحدات الصناعية عادةً بفتحات رافعة شوكية في القاعدة من أجل تحديد موضع آمن.
في السنوات الأخيرة، شهدت صناعة التصنيع تحولاً هائلاً نحو ضمان الجودة الأكثر صرامة والتتبع الرقمي. ومع دفع المتطلبات الهندسية نحو الفولاذ عالي القوة - والذي يكون أكثر عرضة بشكل كبير لتكسير الهيدروجين - فإن التسامح مع سوء إدارة المواد الاستهلاكية قد اختفى تمامًا.
نحن نشهد اتجاهًا واضحًا حيث يبتعد كبار المقاولين وهيئات التدقيق عن الأوجه التناظرية الأساسية. اليوم، تتطلب المنشآت الصناعية الحديثة بشكل متزايد معدات ذات قدرات متكاملة لتسجيل البيانات ووحدات تحكم مشتقة متناسبة ومتكاملة (PID) قابلة للبرمجة. تسمح هذه الأتمتة المتقدمة لمديري ضمان الجودة بسحب مخططات درجات الحرارة التاريخية، مما يثبت بشكل قاطع لمدققي الطرف الثالث أنه تم الحفاظ على مجموعة معينة من القضبان ضمن معلمات الكود الدقيقة على مدار الساعة طوال أيام الأسبوع. علاوة على ذلك، يتجه السوق بشكل كبير نحو التصميمات المعزولة للغاية والموفرة للطاقة والتي تقلل من استهلاك الطاقة مع الحفاظ على الغلاف الخارجي باردًا عند اللمس، مما يؤدي إلى تحسين سلامة أرضية المتجر بشكل كبير.
في بيئات اللحام الاحترافية، خاصة تلك التي تتضمن الفولاذ الهيكلي أو أوعية الضغط، لا تعد الإدارة الحرارية مجرد ممارسة أفضل - بل هي قانون صارم. يعد الالتزام بالمعايير التي وضعتها جمعية اللحام الأمريكية (AWS D1.1) والجمعية الأمريكية للمهندسين الميكانيكيين (ASME القسم التاسع) أمرًا إلزاميًا.
تحدد الرموز معلمات محددة للغاية للتعامل مع الأقطاب الكهربائية منخفضة الهيدروجين. بمجرد فتح حاوية E7018 محكمة الغلق، يجب أن تدخل القضبان على الفور إلى بيئة احتجاز تعمل عند درجة حرارة لا تقل عن 250 درجة فهرنهايت (120 درجة مئوية).
إذا تمت إزالة القضيب من تلك البيئة الساخنة، تبدأ "ساعة التعرض" الصارمة. في ظل الظروف الجوية القياسية، يُسمح عادةً للقطب الكهربائي E7018 بحد أقصى لوقت التعرض يصل إلى 4 ساعات فقط. وفي البيئات ذات الرطوبة النسبية العالية، تتقلص هذه النافذة المسموح بها بشكل كبير. إذا لم يتم استهلاك القطب الكهربائي في الوقت المناسب، فيجب إعادته لدورة إعادة خبز موثقة قبل أن يتمكن من لمس المفصل الهيكلي بشكل قانوني.
الامتثال هو الأساس المطلق لضمان الجودة. في مواقع العمل التجارية، يقوم مفتشو اللحام المعتمدون (CWIs) التابعون لجهات خارجية بمراجعة ممارسات تخزين أقطاب اللحام بشكل روتيني . وسوف يتحققون من أن الجهاز قيد التشغيل، وأنه يعمل في درجة الحرارة الصحيحة، وأن موازين الحرارة الداخلية تمت معايرتها بشكل صحيح. عادةً ما يؤدي الفشل في الحفاظ على التخزين المتوافق إلى قيام المفتش بإصدار تقرير عدم المطابقة (NCR). ويؤدي ذلك إلى وقف الإنتاج، والطحن الإلزامي لجميع اللحامات التي يتم إجراؤها بقضبان لم يتم التحقق منها، وعقوبات مالية شديدة.
عند تقييم المعدات الخاصة بمنشأتك أو جهازك المحمول، يعد النظر إلى ما هو أبعد من السعة الأساسية أمرًا بالغ الأهمية. يجب عليك تقييم مكونات الأجهزة التي تحدد طول عمر الوحدة وكفاءتها الحرارية وقدرتها على البقاء في بيئة صناعية قاسية.
منظم الحرارة هو عقل العملية. تستخدم منظمات الحرارة التناظرية شريطًا ثنائي المعدن أو آلية أنبوب شعري لتنظيم الحرارة. هذه ذات قيمة عالية في الأوساخ والطين. نظرًا لافتقارها إلى معالجات دقيقة حساسة، فإن أدوات التحكم التناظرية تتمتع بمقاومة عالية للاهتزازات الشديدة لجهاز اللحام بالديزل وغبار المطحنة المحمول بالهواء. ومع ذلك، فهي توفر عادةً تباينًا أوسع في درجة الحرارة (±10 درجة فهرنهايت إلى ±20 درجة فهرنهايت).
من ناحية أخرى، توفر وحدات التحكم الرقمية دقة بالغة. يستخدم منظم الحرارة الرقمي مزدوجًا حراريًا لمراقبة درجات الحرارة الداخلية وضبط عناصر التسخين بدقة، وغالبًا ما يحافظ على البيئة في حدود ±2 درجة فهرنهايت من نقطة التحديد. يعد هذا المستوى من الدقة أمرًا إلزاميًا عمليًا في مجال تصنيع السفن الفضائية والنووية وأوعية الضغط العالي.
تحدد الكفاءة الحرارية مقدار الطاقة التي تستهلكها الوحدة ومدى أمان قيام المشغلين بالتعامل معها. عند مراجعة المواصفات، ابحث عن الوحدات المعزولة بـ 1.5 إلى 2 بوصة من الألياف الزجاجية عالية الكثافة أو الصوف المعدني. وهذا يضمن أنه حتى عندما يصل القلب الداخلي إلى 800 درجة فهرنهايت، يظل الغلاف الخارجي باردًا نسبيًا، مما يمنع مخاطر الحروق الشديدة.
تعتبر البنية الداخلية ميزة يتم تجاهلها كثيرًا. إن مجرد إلقاء أنواع مختلفة من قضبان اللحام في غرفة واحدة مفتوحة يعد ممارسة فظيعة تؤدي إلى التلوث المتبادل. تسمح الرفوف الداخلية بتدفق هواء الحمل الحراري بشكل مناسب، مما يضمن وصول القضبان الموجودة في وسط الكومة إلى درجة الحرارة المستهدفة فعليًا. على وجه التحديد، الفواصل الداخلية ضرورية. يمكن أن يؤدي تخزين الفولاذ الطري E7018s في نفس المساحة غير المقسمة مثل قضبان الفولاذ المقاوم للصدأ 316L إلى الخلط العرضي. إذا قام عامل اللحام عن طريق الخطأ بإمساك القضيب الخطأ من كومة مختلطة، فسوف يعاني اللحام الناتج من التآكل الجلفاني ويفشل في النهاية.
إن الحصول على الأجهزة المناسبة هو الخطوة الأولى فقط. لحماية اللحامات الخاصة بك حقًا، يجب على فريقك تنفيذ إجراءات التشغيل القياسية الصارمة (SOPs) على الأرض. حتى التكنولوجيا الأكثر تقدمًا لا يمكنها التعويض عن التعامل غير السليم مع عامل اللحام.
إدارة المخزون أمر بالغ الأهمية. لا تتمتع أقطاب اللحام بفترة صلاحية لا نهائية بمجرد إزالتها من عبوتها الأصلية. للتخفيف من التدهور، يجب على مرافق التصنيع تنفيذ طريقة الوارد أولاً يخرج أولاً (FIFO). يجب على المشغلين فصل القضبان القديمة عن القضبان الجديدة فعليًا باستخدام الفواصل الداخلية للفرن. يجب تدريب عمال اللحام بشكل صريح على السحب من القسم "الأقدم" المعين أولاً، مما يمنع سيناريو بقاء القضبان القديمة في أسفل الكومة لعدة أشهر.
هناك جانب حاسم آخر وهو فهم الحدود الصعبة لعملية إعادة الخبز. يحتوي طلاء التدفق الكيميائي على مواد رابطة سيليكات محددة تحمل المعادن والسبائك المسحوقة إلى السلك الأساسي. إن تعريض القضيب لدرجات حرارة إعادة التجفيف القصوى يؤدي إلى الضغط بشدة على هذه المواد الكيميائية الرابطة.
تنص قوانين الصناعة عمومًا على أنه لا يمكن إعادة تسخين القطب الكهربائي المكشوف إلا مرة واحدة أو مرتين كحد أقصى. إذا تم خبزها بشكل متكرر، فسوف تتبلور السيليكات. سوف يتحول التدفق إلى هش ويتشقق أثناء المناولة. لذلك، يعد تتبع دورات إعادة التجفيف أمرًا إلزاميًا. إذا تجاوزت القضبان حد تعرضها للغلاف الجوي للمرة الثانية، فقم برميها. إن تكلفة التخلص من بضعة أرطال من الأقطاب الكهربائية المعرضة للخطر أقل بكثير من تكلفة العمالة اللازمة لإخراج اللحام المتصدع.
يعتمد اختيار المعدات المناسبة في النهاية على استهلاكك اليومي من المواد الاستهلاكية، وبيئة العمل لديك، ومدى صرامة الرموز التي تقوم باللحام بها. يجب عليك مطابقة متطلبات درجة الحرارة الخاصة بك بعناية، وفهم الفرق الشاسع بين مجرد الإمساك بالقضبان الطازجة وإعادة خبز القضبان التالفة بقوة.
إن الاستثمار في فرن تجفيف القطب الكهربائي المخصص يحمي جودة اللحام بشكل عام، ويضمن الامتثال التنظيمي الصارم، ويوفر لشركتك الوقت والمال الثمين من خلال التخلص من إعادة العمل. منع العيوب المكلفة والحفاظ على سمعتك المهنية من خلال أخذ التحكم في الرطوبة على محمل الجد.
هل أنت على استعداد لترقية ضمان جودة متجرك؟ تصفح الكتالوج الكامل للوحدات الثابتة والمحمولة على Starex Weld اليوم للعثور على السعة الدقيقة والمواصفات الحرارية المطلوبة لمشروع التصنيع الرئيسي التالي.
يجب وضع الأقطاب الكهربائية في بيئة احتجاز مباشرة بعد كسر الختم المحكم للمصنع. الهدف من وحدة التثبيت (التي تعمل عند درجة حرارة 250 درجة فهرنهايت إلى 300 درجة فهرنهايت) هو هدف وقائي؛ فهو يمنع التدفق من امتصاص الرطوبة المحيطة في المقام الأول. إذا تركت القضبان على طاولة العمل لعدة أيام، فسوف تمتص قدرًا كبيرًا من الماء الجوي. على الرغم من أنه يمكن تجفيفها لاحقًا، إلا أن القيام بذلك يتطلب وحدة إعادة خبز متخصصة ذات درجة حرارة عالية (تعمل عند درجة حرارة 500 درجة فهرنهايت إلى 800 درجة فهرنهايت). لا تولد وحدة الاحتفاظ القياسية حرارة كافية لغلي الرطوبة الممتصة بعمق. الوقاية دائمًا أكثر كفاءة وأمانًا من الترميم.
نعم، الإفراط في الخبز هو خطأ تشغيلي خطير. إن تسخين الأقطاب الكهربائية في درجات حرارة أعلى من مواصفات الشركة المصنعة، أو تركها في دورة إعادة الخبز عالية الحرارة لعدة ساعات، سيؤدي إلى تدمير القضيب بشكل دائم. تعمل الحرارة الشديدة على تحطيم الروابط الكيميائية (سيليكات الصوديوم أو البوتاسيوم) داخل التدفق. عندما يحدث هذا، يصبح التدفق جافًا وهشًا بشكل مفرط، مما يؤدي إلى تقشره من السلك الأساسي أثناء المناولة أو أثناء ضرب القوس. قم دائمًا بمراجعة ورقة بيانات الشركة المصنعة لمعدن الحشو لمعرفة حدود درجة الحرارة الدقيقة.
لا تتطلب جميع معادن الحشو تخزينًا حراريًا؛ في الواقع، يتم تدمير البعض بسبب ذلك. تم تصميم الأقطاب الكهربائية السليولوزية، مثل E6010 وE6011، باستخدام تدفق ورقي يتطلب بوضوح محتوى رطوبة محددًا (عادةً ما بين 3% و7%) لكي يعمل. تتبخر هذه الرطوبة الداخلية أثناء اللحام لتكوين غاز التدريع الضروري وقوس الحفر القوي الذي يميز هذه القضبان. سيؤدي وضع قضبان السليولوز في بيئة ساخنة إلى تجفيفها تمامًا، مما يؤدي إلى قوس ضعيف وغير مستقر وضعف الاختراق. بالإضافة إلى ذلك، تفتقر أسلاك MIG الصلبة ومعادن حشو TIG العارية إلى طلاء التدفق، وبالتالي لا تمتص الرطوبة بطريقة تتطلب إدارة حرارية.
يعد استخدام جهاز المطبخ لقضبان اللحام الصناعية أمرًا غير فعال وخطير للغاية. تفتقر الأجهزة المنزلية إلى العزل عالي التحمل، وأجهزة التحكم الدقيقة في درجة الحرارة PID، وأنظمة التهوية المحددة المطلوبة للتخلص من الرطوبة الصناعية بشكل مستمر وآمن. والأهم من ذلك أنه يشكل خطرا صحيا شديدا. يحتوي التدفق على أقطاب اللحام على مواد كيميائية صناعية معقدة ومساحيق معدنية وسيليكات. يؤدي تسخين هذه المواد إلى إطلاق أبخرة وغازات كيميائية من شأنها تلويث الجزء الداخلي للجهاز. يشكل خبز معادن الحشو الصناعي في نفس البيئة المستخدمة لإعداد الطعام خطراً سمياً مباشراً على صحة الإنسان.